- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Процес виробництва сухих пакетів: від різання матеріалу до радіочастотного зварювання
Sealock виготовляє сухі мішки для OEM і оптових покупців за допомогою радіочастотного зварювання 27,12 МГц, і процес вартий розуміння, оскільки він пояснює, чому два мішки, виготовлені з однакової тканини, працюють абсолютно по-різному. Гідроізоляція сухого мішка не купується разом з матеріалом — вона створюється на виробничій лінії, в момент зварювання швів. Це повна послідовність виробництва з технічними деталями, які вирішують, чи тримається шов.
1. Етап перший: розміщення матеріалу та нарізка
Виробництво починається з рулонів тканини з покриттям —ПВХ брезентабоНейлон, ламінований TPU— поставлений і перевірений перед тим, як щось вирізати. Вхідна перевірка тут має значення, оскільки невідповідність покриття, вологість матеріалу та відмінності між партіями барвників впливають на те, що відбувається пізніше на зварювальній станції.
Потім панелі штампуються з рулону за допомогою автоматизованого різального преса до точних проектних розмірів. Точність різання – це те, що забезпечує рівномірність об’єму: панель, відрізана на кілька міліметрів від специфікації, не встане правильно під зварювальну матрицю, і лінія зварювання зміщується разом з нею. Тут також встановлюється ефективність використання матеріалу, оскільки вкладення панелей визначає, скільки кожного рулону стає продуктом, а не обрізками.
2. Другий етап: попереднє складання несучих частин
Перш ніж що-небудь заклеїти, промислове шиття високої напруги прикріплює несучі елементи — плечові ремені, D-кільцеві стрічки, зовнішні кишені та підсилювальні панелі — до плоских панелей.
Послідовність тут продумана, і це одна з деталей, яка відрізняє правильно сконструйовану сумку від дешевої: відбувається зшивання.ранішеформується водонепроникне ущільнення, тому жодна голка ніколи не проникає в готову водонепроникну мембрану. Все, що згодом потрібно прикріпити до герметичного корпусу — D-подібні кільця, анкери MOLLE, клапани — приварюється до армуючих латок, а не вшивається через шкіру.
3. Третій етап: Налаштування матриці
Кожна геометрія сумки потребує власного інструменту. Шаблон зварного шва перетворюється на спеціальну матрицю — зазвичай оброблену латунь або алюміній — з піднятими краями, які визначають точну форму зварного шва. Матрицю встановлюють на валик і вирівнюють на панелі.
Конструкція штампа робить більше, ніж формує шов. Профілі рельєфних країв можна обробити для отримання розривного ущільнення, де зварний шов і край обробки утворюються під час однієї операції, а стан матриці безпосередньо впливає на результати: матриця, яка втратила площинність або зібрала забруднення, дає нерівномірний тиск і розподіл енергії, що проявляється як слабке місце в іншому хорошому шві. Можливості інструментів також дозволяють заводу створювати нову форму, а не лише заповнювати наявні форми — основу длянестандартні ємності та конструкції.
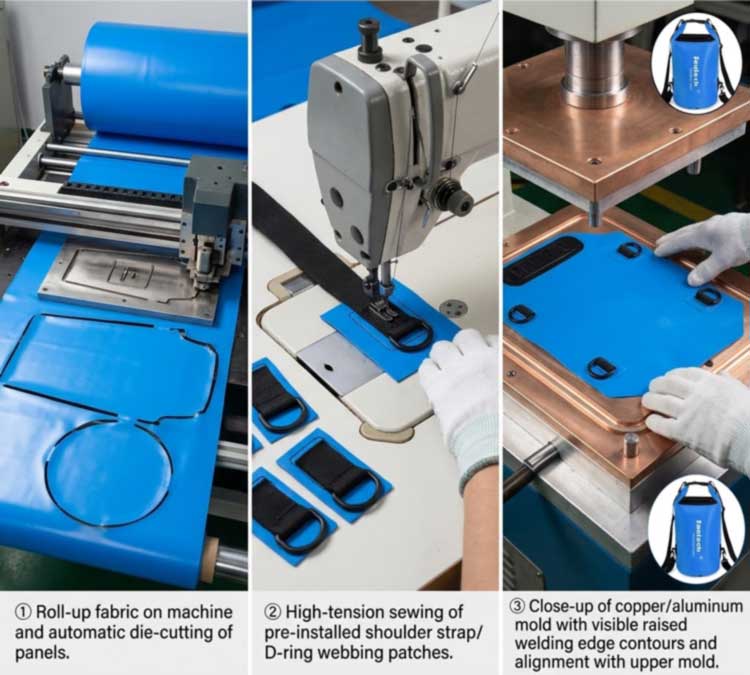
4. Четвертий етап: радіочастотне зварювання — як насправді формується шов
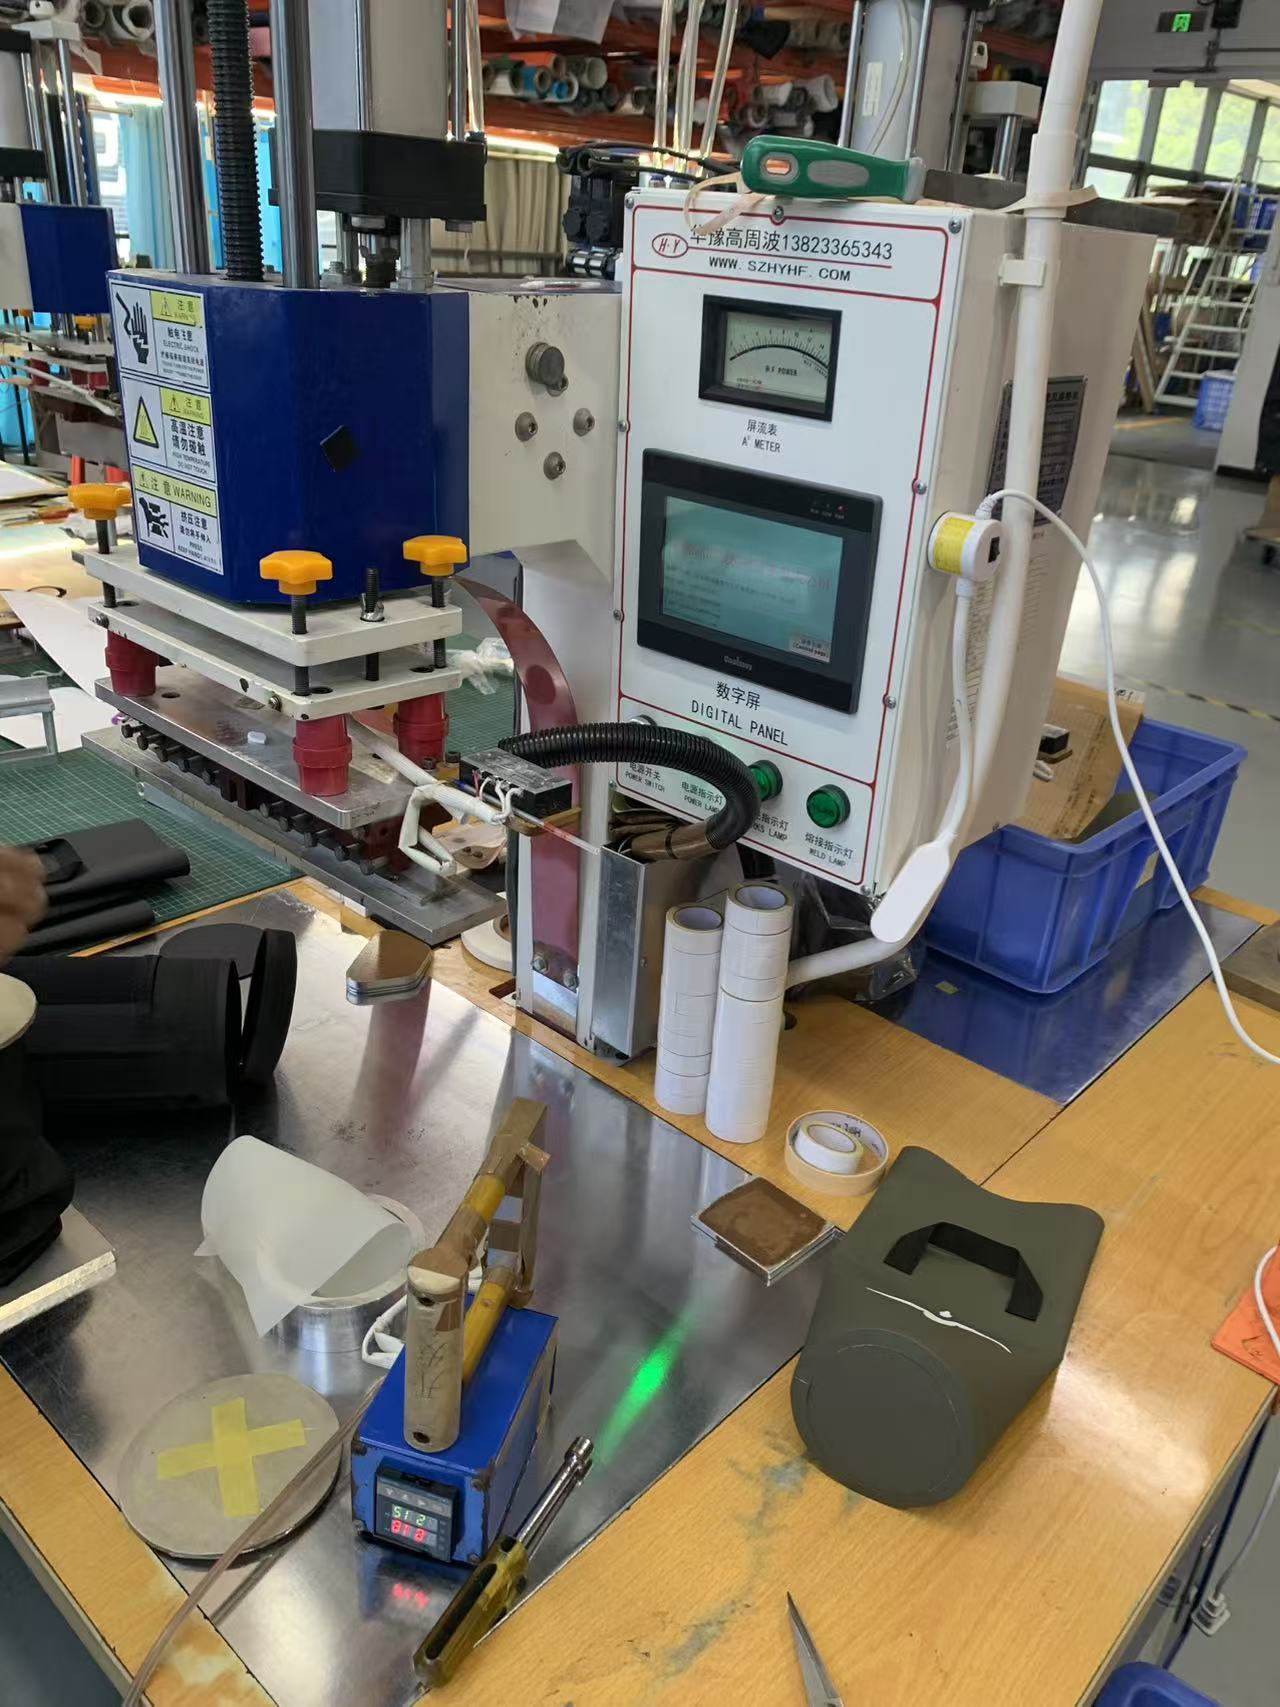
Це суть процесу. Радіочастотне зварювання — також називається високочастотним або діелектричним — з’єднує термопласти за допомогою електромагнітного поля, а не зовнішнього джерела тепла. Послідовність має чотири фази:
- Завантаження.Панелі розміщуються між верхньою матрицею та нижньою плитою, причому матриця визначає форму зварного шва.
- Тиск.Сила затиску приводить шари в тісний контакт — без неї розплавлений полімер не може злитися в єдину масу.
- RF активація.Генератор подає на електроди високочастотну енергію 27,12 МГц. Змінне поле змушує полярні молекули в матеріалі швидко коливатися, а це внутрішнє молекулярне тертя генерує тепловсерединіматеріал, а не проводити його з поверхні.
- Охолодження під тиском.Потужність припиняється, але затискання продовжується, поки шов затвердіє. Занадто раннє скидання тиску є однією з найпоширеніших причин слабкого зварювання.
Оскільки тепло виникає всередині матеріалу, обидва шари досягають температури плавлення одночасно та з’єднуються в одну суцільну масу без клеїв, розчинників або ниток. Правильно виконане радіочастотне зварювання зазвичай таке ж міцне, як і основний матеріал, і саме тому шов не є слабким місцем у правильно виготовленому сухому мішку.
5. Навіщо радіочастотне зварювання та що з ним не можна зварювати
Радіочастотне зварювання працює лише з полярними термопластами — матеріалами, молекули яких реагують на електромагнітне поле. Сюди входять ПВХ, ПУ та ТПУ, тканини з ТПУ-покриттям, ЕВА та певні сорти ПЕТ та нейлону. Неполярні поліолефіни, такі як поліетилен і поліпропілен, погано поглинають радіочастотну енергію і не можуть бути зварені радіочастотним зварюванням без радіочастотного покриття або зв’язувальних шарів; замість цього їм потрібні гаряче повітря, гарячий клин або імпульсні методи.
Ця залежність від матеріалу є проблемою специфікації, а не дрібницею: це одна з причин, чому ПВХ і ТПУ домінують у категорії сухих мішків. Для цих матеріалів RF створює міцніший шов, ніж зварювання гарячим повітрям, гарячим клином або імпульсним зварюванням, тому він є стандартом для повітронепроникних і водонепроникних виробів у різних галузях — від чохлів для вантажівок і надувних матеріалів до мішків для медичної рідини, де герметичне ущільнення не є обов’язковим.
6. Параметри, що визначають якість зварювання
Зварювальний шов є продуктом чотирьох налаштувань, перевірених для кожного матеріалу та товщини, а не встановлених один раз і забутих:
| Параметр | Що він контролює | Режим відмови, якщо неправильно |
|---|---|---|
| РЧ потужність | Швидкість внутрішнього нагріву по площі ущільнення | Занадто низький: неповне злиття. Занадто високий: прогорання, витончення |
| Час перебування | Як довго використовується енергія | Коротко: холодне зварювання. Тривалий: деградація матеріалу |
| Тиск | Інтимність контакту між шарами | Низький: порожнечі та канали. Надлишок: видавлювання і тонкий крихкий шов |
| Час охолодження | Затвердіння під затискачем | Випущений раніше: шов розходиться до того, як він схопиться |
Як орієнтир для масштабу, герметизація тонкої ПВХ-плівки за допомогою кількох секунд зварювання та часу охолодження споживає близько кількох сотень ват на площу герметизації — більш важкі брезенти та багатошарові ламінати потребують значно більше. Кілька змінних матеріалу змінюють ці налаштування: рівень пластифікатора в ПВХ, вміст вологи, пігменти та наповнювачі, переплетення тканини та товщина плівки – усе це змінює спосіб поглинання енергією матеріалу. Ось чому зміна кольору або нова партія тканини не є автоматично нейтральною для процесу, і чому зварні шви перевіряються повторно, а не припускаються.
7. П'ятий етап: охолодження, обрізка та остаточне складання
Зварні панелі переміщуються у спеціальну зону охолодження, щоб з’єднання затверджувалося без деформації, потім мішок очищається від спалаху та повертається. Остаточне складання відповідає компонентам, які завершують продукт: застібки та пряжки, блискавки, де зазначено, ремені, ручки, продувні клапани та прозорі віконні панелі — які самі приварені до корпусу як частина тієї самої суцільної оболонки. Фурнітура, яка несе навантаження, прикріплена до зварених посилальних ділянок, утримуючи водонепроникну мембрану непроколеною.
8. Шостий етап: тестування перед відправкою
Зварний шов перевіряється, а не припускається. На початку запуску тести на відрив проводяться на зразках зварних швів, щоб підтвердити, що набір параметрів забезпечує повне зварювання — сам режим несправності є діагностичним, оскільки шов, який чітко відшаровується на межі, вказує на недостатнє з’єднання, тоді як шов, який розриває основний матеріал, показує, що зварний шов міцніший за тканину навколо нього.
Потім готові пакети проходять випробування на повне занурення у воду відповідно до заявленого рейтингу IPX, а також лабораторний комплекс, який охоплює випробування на навантаження понад 1500 циклів на ручках і кріпленнях, 3000 циклів герметичної блискавки на моделях на блискавці, міцність на розтягування та зчеплення, сольовий спрей, стійкість до тертя, стійкість кольору та різницю кольорів. Кожна партія проходить триступеневий контроль — IQC на вхідній тканині та фурнітурі, IPQC на зварювальних швах і процесах на лінії, OQC із відбором зразків AQL, випробування партії зануренням і порівняння підписаних зразків золота — з доступною інспекцією SGS або QIMA згідно зстандарти якості, що застосовуються до кожної серії виробництва.
9. Чому зварні кращі, ніж зшиті та склеєні
Зшитий шов тисячі разів просуває голку крізь водонепроникний шар, а потім покладається на стрічку, щоб закрити отвори. Стрічка піднімається через згинання, старіння, тепло та стирання, і як тільки це відбувається, кожен отвір голки стає точкою входу. Зварний шов не має отворів для покриття — шари покриття сплавлені в один матеріал. Для будь-якої сумки, яка повинна витримувати занурення, а не легкий дощ, це є вирішальною відмінністю, і саме тому зварна конструкція є основою для справжніх водонепроникних продуктів, незалежно від якості лицьової тканини.
10. Продукти, створені на основі цього процесу
Моделі, виготовлені за одним процесом зварювання, упорядковані за типом, а не за пріоритетом:
| Зображення | Модель | Ємність | матеріал | Рейтинг | Сторінка продукту |
|---|---|---|---|---|---|
|
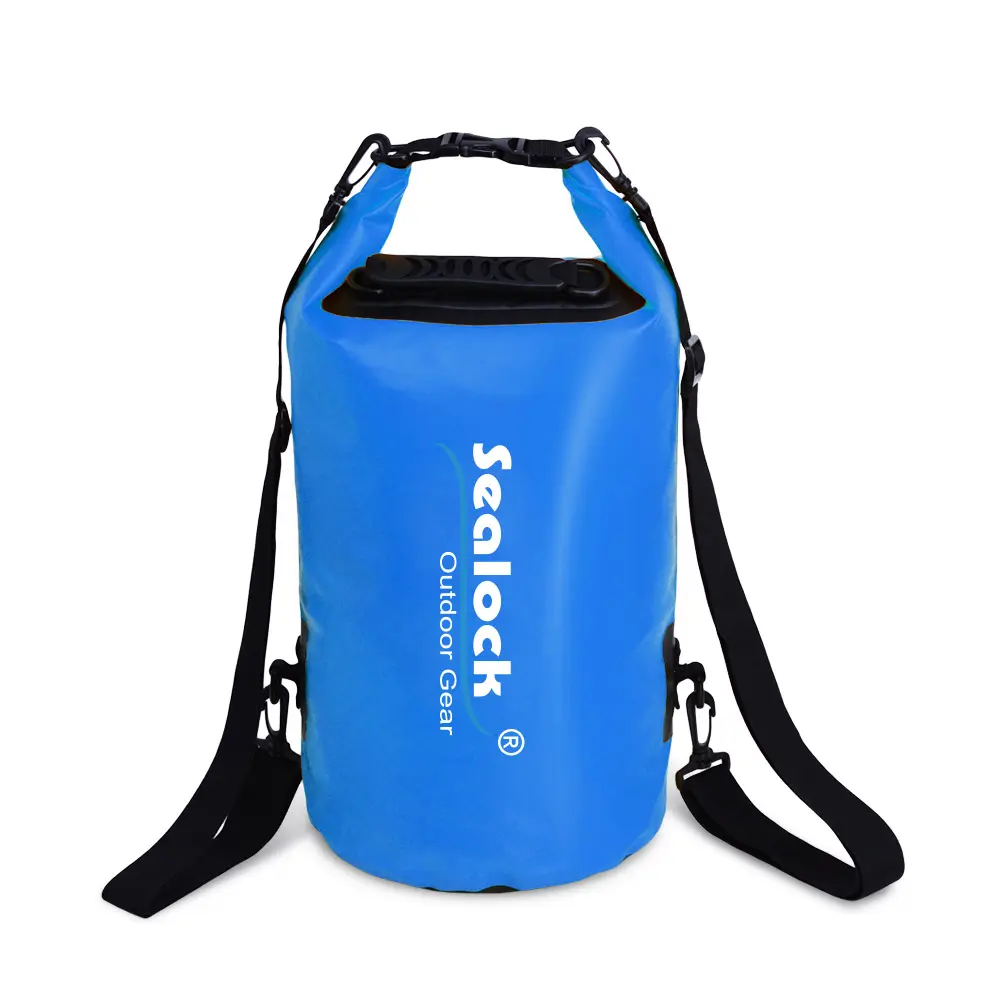
SL-D002 Сухий пакет | 5–63 л | 0,5 мм 500D PVC | IPX7 | Переглянути |

|
Рюкзак SL-E102 Dry Bag | 15 / 20л | ПВХ 500D, подвійне ущільнення | IPX7 | Переглянути |
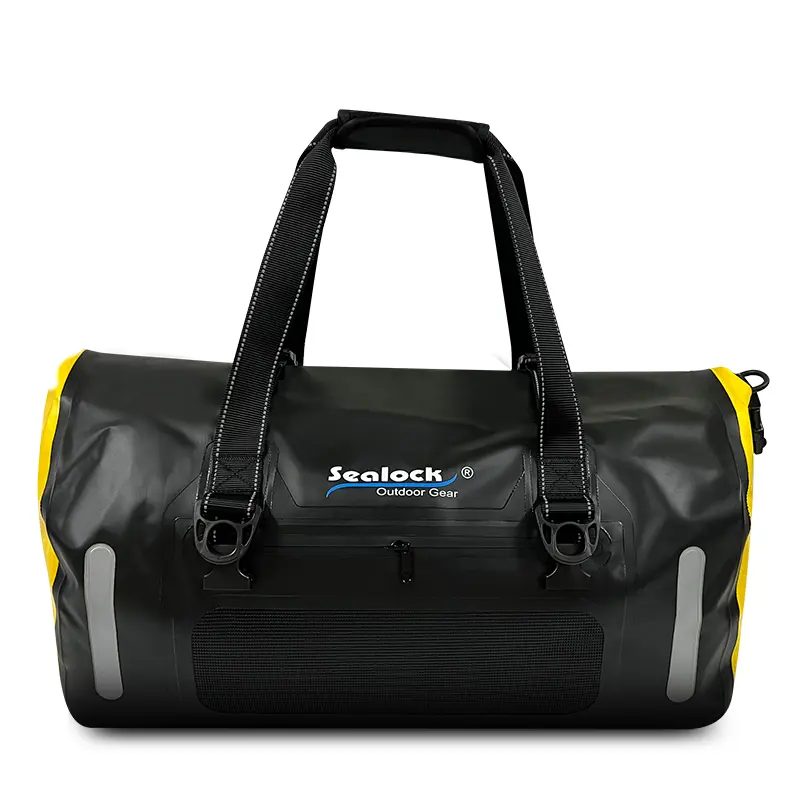
|
Спортзал SL-K099 | 40 / 60л | 840D ТПУ | IPX7 | Переглянути |
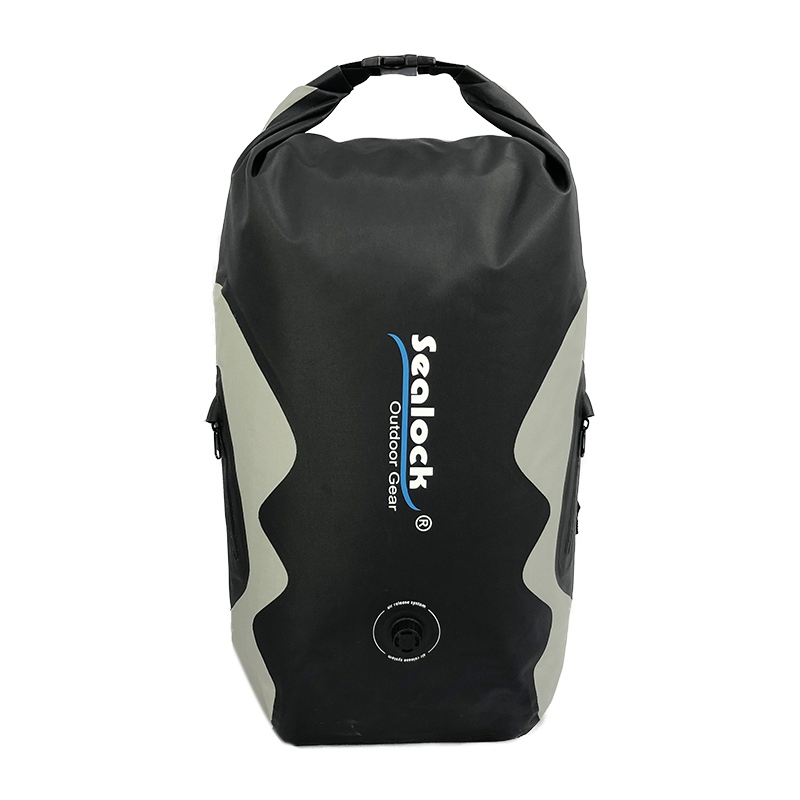
|
Сухий рюкзак SL-E070 | 25 л | 420D ТПУ | IPX8 | Переглянути |
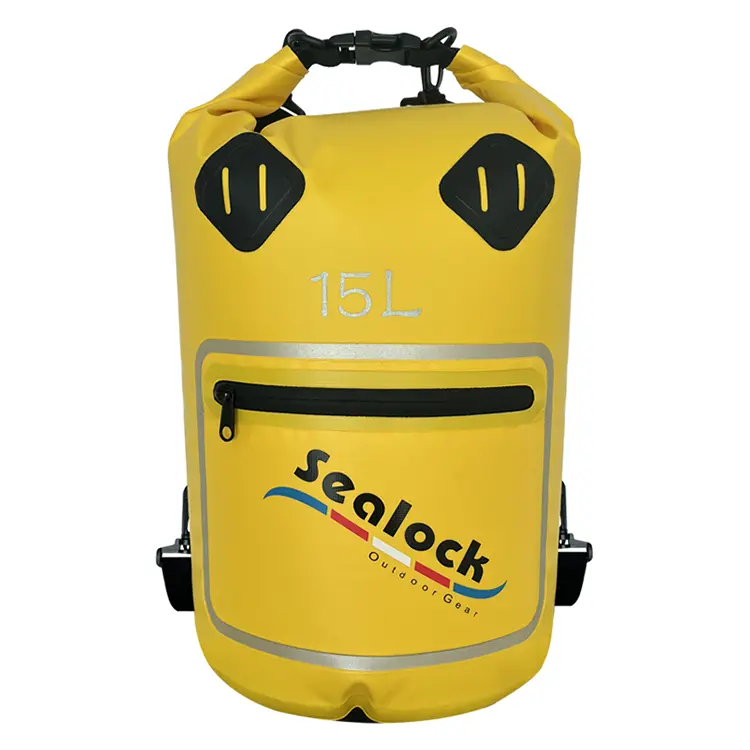
|
SL-D693 Сумка для сушки вікон | 15 / 20л | ПВХ 500D + плівка ПВХ | IPX7 | Переглянути |
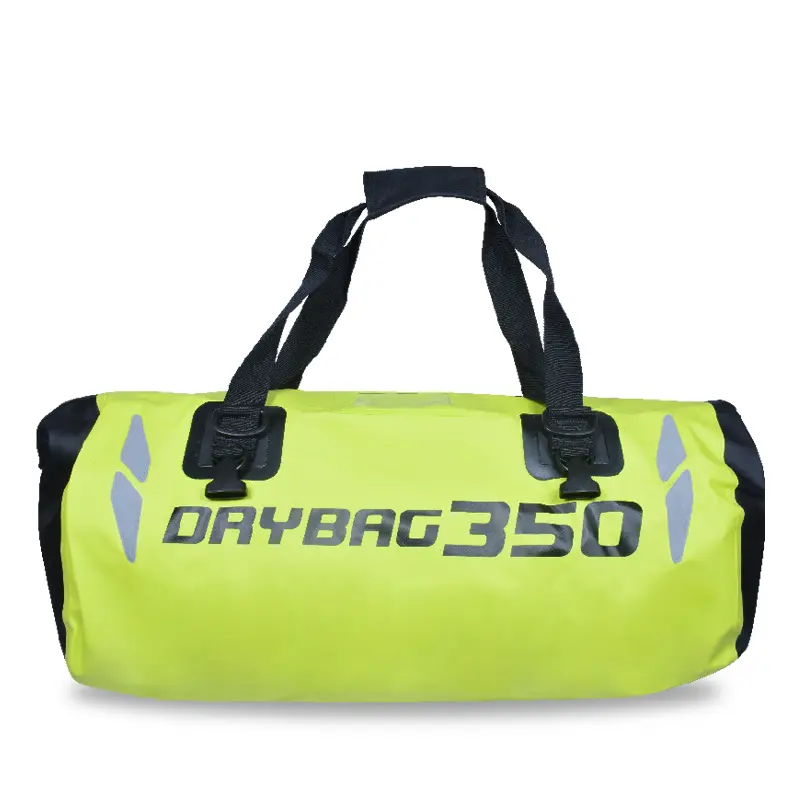
|
Сумка для мотоцикла SL-C619 | 35 / 50л | ПВХ 500D | IPX6 | Переглянути |
Повні діапазони сидять підсухі мішки, сухі рюкзаки, іречові сумки. Підтримується початкова розробка від ескізу, зразка або цільової специфікації — нові геометрії означають нові інструменти, які є частиною стандартного шляху розробки, а не перешкодою. MOQ 300 штук, зразки через 7–15 днів, оптом через 30–45 днів, з Дунгуаня, Китай або Хошимін, В’єтнам.
11. FAQ
З: Чому мій поліетиленовий або поліпропіленовий мішок не можна зварити радіочастотним зварюванням?
A: Оскільки ці полімери неполярні — їхні молекули майже не реагують на електромагнітне поле, тому внутрішнє тепло майже не виділяється. Їм потрібні покриття, що реагують на радіочастоту, або сполучні шари, або інший метод, наприклад зварювання гарячим повітрям або імпульсне зварювання. Це основна причина, чому ПВХ і ТПУ домінують у зварних водонепроникних пакетах.
З: Наскільки міцний зварний шов порівняно з самою тканиною?
A: Правильно зварений шов зазвичай такий же міцний, як і основний матеріал, або міцніший. Під час випробування на відрив якісний зварний шов розриває основну тканину, а не роз’єднується на межі — якщо шов чітко відшаровується, параметри були неправильними.
З: Ми змінили колір, і зварні шви почали руйнуватися — чому це сталося?
A: Пігменти та наповнювачі змінюють спосіб поглинання радіочастотної енергії матеріалом, а також рівень пластифікатора, вміст вологи та товщину. Для нової партії кольору або тканини можуть знадобитися інші параметри потужності, тривалості або тиску. Зварні шви слід повторно перевіряти за допомогою випробувань на відрив на початку циклу, а не продовжувати, припускаючи, що «той самий матеріал» означає «ті самі налаштування».
Питання: Чи допускається проклеєний шов на водонепроникній сумці?
A: Для захисту від легкого дощу це може працювати, але не для занурення. Зшивання перфорує водонепроникний шар тисячі разів, а стрічка, що закриває ці отвори, піднімається під час згинання, тепла та старіння. Якщо в специфікації вказано занурюваний, він повинен бути звареним.
З: Чому спеціальна форма сумки збільшує вартість і час виконання?
Відповідь: Для кожної геометрії потрібен власний оброблений штамп, що є одноразовою вартістю інструменту та етапом виконання, перш ніж можна буде розпочати вибірку. Це та сама причина, чому нова форма має вищий мінімум, ніж зміна кольору на існуючій моделі.
З: Чи можна зварювати різні матеріали один до одного?
A: Сумісні полярні матеріали можуть бути — звичайним прикладом є вікно з прозорої ПВХ плівки, приварене до корпусу з ПВХ-брезенту. Змішування різнорідних полімерів або полярного з неполярним матеріалом є місцем, де зв’язки порушуються, тому з’єднання матеріалів підтверджується на етапі відбору проб.
Запит на покрокове керівництво або зразки процесу
Для відеопрогулянки зварювальною лінією, даних випробувань зварювання, зразків або повної пропозиції OEM/ODM,подати запит. Sealock відповідає на запити щодо закупівель протягом 24 годин.